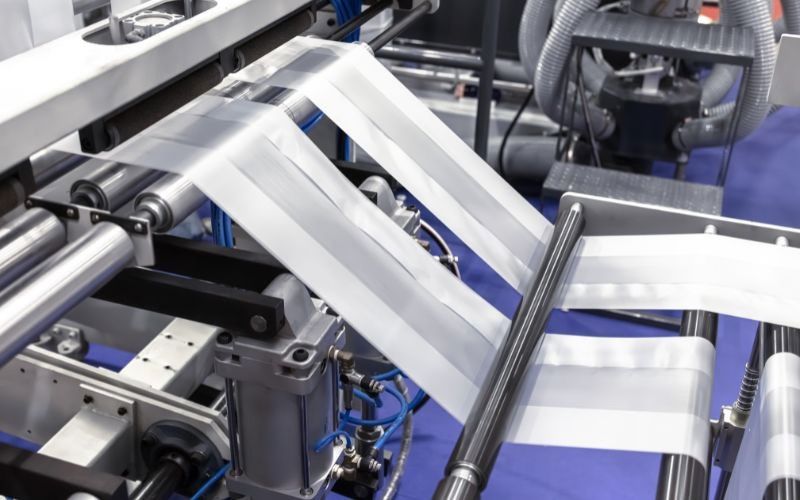
La impresión flexográfica es un sistema de impresión ampliamente implementado en todo el mundo para imprimir etiquetas personalizadas a gran velocidad.
Es un método tradicional de impresión que se ha perfeccionado con los años gracias a un conjunto de evoluciones en sus técnicas de preimpresión e impresión.
La flexografía está presente en diversos mercados y es, hoy día, el sistema de impresión más utilizado en packaging, con materiales tan diversos como envases flexibles, cartón corrugado, papel, cartón compacto y cartoncillo, sleeves, films, etc. Por sus ventajas y características ha tenido un crecimiento importante en la producción de etiquetas.
Indice de contenidos
Qué es la impresión flexográfica
La flexografía es un sistema de impresión directo (la plancha transfiere directamente la tinta al soporte) y principalmente rotativo (con rodillos y material en bobinas de distintos tamaños) en el cual se emplean planchas flexibles con altos relieves y una estructura formada principalmente por rodillos. La palabra flexografía proviene de la palabra latina "Flexus", que significa doblado.
Esta técnica es una forma rápida y económica para aplicar diseños simples, así como áreas de color, a una amplia variedad de materiales como cartón ondulado, plásticos, etiquetas autoadhesivas, sobres, etc. La principal ventaja de la impresión flexográfica es la capacidad de imprimir en distintos sustratos.
En esta técnica se utilizan unas planchas flexibles, también conocidas como cliché, que para la alta calidad están hechas de fotopolímero, un material muy duradero que permite acabados con mayor detalle. También se utilizan planchas de goma o caucho para realizar, por ejemplo, los clásicos tampones.
Características de la impresión flexográfica
- Versatilidad. Este sistema permite el uso de varios tipos de tinta —base agua, base solvente o tinta curable con UV— y se puede utilizar sobre cualquier material flexible, ya sea poroso o no.
- Rapidez. Las máquinas de impresión flexográfica pueden alcanzar una gran velocidad por minuto. Esto permite hacer largas tiradas e, incluso, tiradas cortas a un precio económico.
- Automatización. Una máquina flexográfica es muy fácil de programar, lo que reduce los tiempos de preparación y el margen de error humano.
- Poco mantenimiento. La impresión de flexografía no requiere mucho mantenimiento, lo que hace que el coste de mantenimiento se reduzca frente a otros sistemas.
- Bajo coste. Los materiales que se emplean en este tipo de maquinaria suelen ser bajos en comparación con otros tipos de impresión. A pesar de que la plancha tiene un coste más elevado, es una opción muy rentable y proporciona un retorno rápido de la inversión.
- Respetuoso con el medio ambiente. Las máquinas permiten usar tintas a base de agua, recicladas, e incluso las planchas son lavables con agua, lo que hace que este tipo de impresión sea más ecológica que otras alternativas.
- Paleta de colores. La flexografía básica utiliza 4 colores (CMYK): cian, magenta, amarillo y negro. Se pueden incorporar tantos colores directos como acepte cada configuración de máquina para ampliar la gama y así imprimir todo aquello que se necesite.
Tipos de tinta en impresión flexográfica
La elección de la tinta es una de las decisiones técnicas más importantes en un proyecto de impresión flexográfica, ya que condiciona el acabado, la velocidad de secado y la idoneidad para según qué sector.
- Tintas base agua. Se secan rápidamente por evaporación y son seguras para su uso en recubrimientos que entran en contacto directo con el producto. Son la opción más habitual cuando el criterio ambiental o de seguridad alimentaria es prioritario.
- Tintas base solvente. Ofrecen buena adherencia sobre sustratos plásticos y films, con un secado eficaz, aunque requieren una gestión más cuidadosa por su composición.
- Tintas UV y UV LED. Sus polimerizaciones con lámparas son aceptadas para muchos productos, aunque en los productos alimentarios se requieren tintas de baja migración. La tecnología UV LED, en concreto, permite ahorrar consumo energético y evitar la emisión de ozono, por lo que cada vez se implementa más en las nuevas instalaciones.
La elección entre uno u otro tipo de tinta no depende solo del sustrato, sino también del sector de destino del producto final (alimentación, cosmética, industrial, etc.), por lo que conviene valorarlo junto con un proveedor especializado antes de definir la configuración de la máquina.

Flexografía frente a otros sistemas de impresión
Aunque la flexografía, como cualquier tipo de impresión, tiene sus limitaciones, hoy en día compite con otros sistemas de impresión por diferentes motivos:
Flexografía vs. huecograbado: las máquinas flexográficas cada vez son más rápidas, la calidad mejora año a año y resulta económicamente más viable para tiradas cortas, que es la tendencia actual del mercado.
Flexografía vs. impresión digital: la flexografía compite en coste, siendo la digital más competitiva solo para tiradas muy pequeñas.
Flexografía vs. offset: la flexografía compite en tiradas largas en banda estrecha; la calidad, aunque no llega a las exigencias más altas del offset, ha mejorado mucho y empieza a ser excelente. Además, la flexografía tiene la ventaja de poder aplicar grandes masas de tinta con un efecto muy valorado, y es un cuerpo imprescindible para máquinas combinadas o de acabados, para aplicar barnices, blancos o colas.
| Sistema | Mejor para | Coste por tirada corta | Sustratos típicos |
|---|---|---|---|
| Flexografía | Etiquetas y packaging flexible a gran velocidad | Bajo-medio | Films, papel, cartón, plásticos |
| Huecograbado | Tiradas muy largas y alta calidad de detalle | Alto | Films, envases flexibles |
| Offset | Tiradas largas en banda estrecha, alta calidad | Medio-alto | Papel, cartoncillo |
| Digital | Tiradas muy cortas, personalización | Muy bajo (a esa escala) | Papel, films especiales |
Proceso de impresión flexográfico
Primera fase: preimpresión
La producción de la impresión flexográfica empieza con una idea o un diseño, generalmente de packaging (cajas, etiqueta, envases, botellas, etc.). Este proceso empieza con la creación del diseño digitalmente y termina con la preparación de las planchas, que se pueden hacer internamente o encargarse a un grabador externo. Finalmente, se procesa una plancha por cada color base, las cuales, después en el proceso de impresión, se superponen para conseguir reproducir fielmente el diseño.
Cuando las planchas están preparadas se deben incorporar en un cilindro de impresión que se cubre con una cinta de montaje. La colocación de las planchas es muy importante porque una mala colocación podrá dar unos resultados inesperados y obligará a empezar de nuevo el proceso.
Una vez listo, es el momento de introducir los colores que, en el caso de cuatricromía, son CMYK (Cyan Magenta Yellow Black), aunque también se pueden incorporar colores directos que se superponen para reproducir las necesidades del diseño. Para evitar una segunda pasada, el diseño deberá tener un máximo de colores, barnices, etc. igual o inferior al número de cuerpos de impresión de la máquina impresora.
Segunda fase: impresión
Para esta fase se necesita una máquina flexográfica adecuada al tipo de producto a imprimir. No es lo mismo una máquina de etiquetas (generalmente en línea, de bobina a bobina y en banda estrecha), que una máquina para cartón ondulado (generalmente de gran formato y de bobina a hoja) o de material flexible (generalmente de tambor central y banda ancha).
Una vez la máquina está preparada, la plancha moldeada se coloca sobre el cilindro o rodillo porta plancha, que se introduce en el interior de la máquina impresora. Ahí entra en contacto con el rodillo anilox, que puede ser de cerámica o acero, y que dispone de pequeñas cavidades (celdillas) donde se aloja la tinta. Al girar, esta entra en contacto directo con las zonas en relieve de la plancha impresora y, tras ser entintada, sigue girando hasta entrar en contacto con el sustrato, generando la impresión por transferencia de tinta al soporte final.
Aplicaciones de la flexografía por sector
Gracias a su versatilidad, la flexografía se utiliza en sectores muy distintos entre sí:
- Etiquetado y packaging. Es el uso más extendido: etiquetas autoadhesivas, envases flexibles y film para gran consumo, alimentación y cosmética.
- Cartón corrugado y cartoncillo. Cajas y embalajes de gran formato, donde la velocidad y el bajo coste por unidad son determinantes.
- Papel y prensa. Uso histórico en periódicos y, actualmente, en aplicaciones de papel donde se prioriza tirada media-alta a bajo coste.
- Bolsas y films flexibles. Envases para alimentación, higiene y productos de consumo que requieren impresión sobre soportes porosos o no porosos.
Más de un 60% de la industria del embalaje utiliza actualmente la impresión flexográfica, lo que da una idea de su papel central en el packaging moderno.
Marcas y equipos que trabajamos en Esagraf
En Esagraf trabajamos con una selección de marcas de referencia internacional para cubrir todo el ciclo de la impresión flexográfica, desde la impresión en sí hasta el tratamiento del sustrato y el mantenimiento de los equipos.
Impresión de etiquetas
Nilpeter. Impresora de etiquetas Nilpeter FA-Line: la prensa flexográfica más versátil del mercado, diseñada para satisfacer las necesidades cada vez mayores del sector, con una interfaz de usuario intuitiva y controles de impresión totalmente móviles. Permite añadir unidades de valor agregado, paquetes de aplicaciones y automatización según las necesidades y el presupuesto. Ver marca.
Trojanlabel. Soluciones de impresión digital de etiquetas, complementarias a la flexografía convencional para tiradas cortas o personalización. Ver marca.
Preparación del sustrato
Vetaphone. Referencia en sistemas de tratamiento corona, un proceso clave para preparar la superficie del sustrato y garantizar una correcta adherencia de la tinta antes de imprimir. Ver marca.
Limpieza y mantenimiento
Flexo Wash. Sistemas de limpieza para clichés, rodillos anilox y otros componentes de la máquina, que ayudan a mantener la calidad de impresión y a reducir el mantenimiento correctivo. Ver marca.
Acabado y conversión
Servo Technologies. Equipos y componentes servo-asistidos para procesos de acabado y conversión de etiquetas. Ver marca.
Berra S.R.L. Maquinaria para el corte y preparación de bobinas dentro del proceso de conversión de etiquetas y embalaje flexible. Ver marca.
Preguntas frecuentes sobre la impresión flexográfica
¿Qué diferencia hay entre flexografía y huecograbado?
La flexografía usa planchas flexibles en relieve y resulta más económica y flexible para tiradas cortas y medias. El huecograbado usa cilindros grabados y ofrece muy alta calidad de detalle, pero es más rentable solo en tiradas muy largas por el coste de preparación del cilindro.
¿Qué tipo de tinta se usa en la impresión flexográfica?
Se utilizan principalmente tintas base agua, base solvente y tintas UV o UV LED. La elección depende del sustrato, del sector (por ejemplo, alimentación exige tintas de baja migración) y de los requisitos de secado y acabado.
¿Es la flexografía adecuada para tiradas cortas?
Sí. Es una de sus principales ventajas frente a sistemas como el huecograbado: permite tiradas cortas a un precio competitivo, además de tiradas largas cuando el proyecto lo requiere.
¿Qué es el tratamiento corona y por qué es necesario en flexografía?
El tratamiento corona modifica la superficie del sustrato para mejorar la adherencia de la tinta antes de imprimir. Es especialmente relevante en materiales plásticos y films, donde sin este tratamiento la tinta podría no fijarse correctamente.
¿Cuánto dura una plancha de flexografía?
La durabilidad depende del material (las de fotopolímero son las más resistentes), del volumen de tirada y del mantenimiento. Con el tiempo, todas las planchas tienden a deformarse ligeramente, lo que puede afectar a la calidad si no se controla.
¿Qué materiales se pueden imprimir con flexografía?
Prácticamente cualquier sustrato flexible, poroso o no: papel, cartón ondulado, cartoncillo, films plásticos, envases flexibles y etiquetas autoadhesivas, entre otros.